
Rám skleníku se čtvercovým nebo obdélníkovým průřezem zaujme spolehlivostí a životností. Velmi odolná kovová konstrukce propouští maximum světla, protože její regály, podpěry, kravaty jsou mnohem tenčí než u dřevěných soupeřů. Nižší kov ve vyrobitelnosti. Bez znalosti nuancí je obtížné vyrobit obloukový oblouk nebo rám pro dveře z rovného polotovaru. Kvůli těmto komplikacím s kovovou základnou si raději marně kupují „zelené domy“. Pokud však pečlivě pochopíte, jak ohýbat profilovou trubku pro skleník, můžete si za nízkou cenu postavit levnou klenutou konstrukci vlastníma rukama.
Podstata a problémy ohýbání profilových trubek
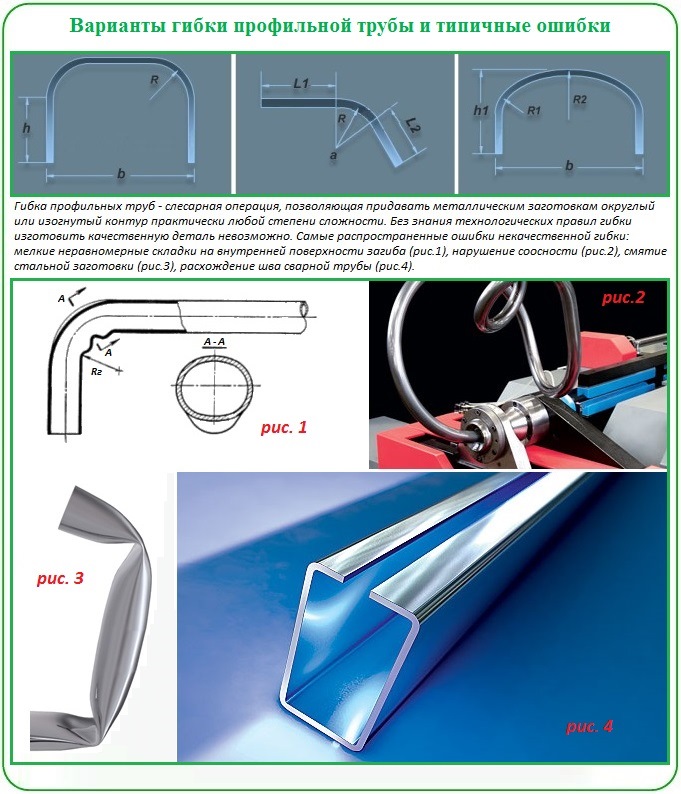
Ohýbání kovových výrobků, bez ohledu na tvar profilu, spočívá v tom, že jim dává částečnou nebo úplnou hladce zakřivenou konfiguraci. Jeden z běžných zámečnických postupů se provádí buď pod tlakem nebo pod tlakem v kombinaci s ohřevem ohýbané části. Na zpracovávanou část dutého kovového obrobku přitom současně působí tlakové síly z vnitřní strany polotovaru a tahové síly podél vnější stěny. Komplikace jsou, že:
- materiál v procesu změny tvaru může ztratit souosost segmentů, tzn. části zakřiveného obrobku nebudou umístěny v jedné rovině;
- roztažitelná vnější stěna v oblasti ohybu nemusí vydržet náraz a jednoduše praskne;
- stlačitelná vnitřní stěna se může místo rovnoměrné kontrakce skládat do záhybů připomínajících zvlnění.
Bez znalosti složitosti ohýbání profilu existuje riziko pouhého rozdrcení výrobku a zničení obrobku. Ale nerozvážnost není naše cesta! Zvláště pokud je doprovázena materiálními ztrátami. Pro slávu racionální ekonomiky vezmeme v úvahu všechny rozmary profilu a vlastnosti “železného” materiálu. Nezapomeňme na rozměry průřezu, tloušťku stěny profilové trubky, požadovaný poloměr ohybu a pružnost ocelové slitiny. Zaměřením na zadané parametry zvolíme správnou technologickou cestu – jde také o způsob ohýbání.
Proč potřebujete znát vlastnosti profilu?
Válcování profilových trubek se od standardního kulatého provedení liší tvarem průřezu, který může být čtvercový, oválný, obdélníkový nebo plochooválný. Podle předpisu GOST R č. 54157-2010 je v seznamu profilových výrobků zařazen také kulatý výrobek. Při stavbě skleníků se však nejčastěji používají výrobky se čtvercovým a obdélníkovým průřezem, například profilové trubky 40×20 mm, protože je snazší připevnit povlak na jejich rovné ploché stěny.
Pro různé potřeby národního hospodářství jsou výrobky vyráběny v široké škále velikostí. Liší se konfigurací a plochou průřezu a samozřejmě tloušťkou stěny. Sada rozměrů určuje plastové možnosti. V odborném jazyce se jim říká minimální přípustný poloměr zakřivení. Než se tedy naučíte vyrábět polotovar pro rám, musíte zjistit, jaký je nejmenší poloměr ploché zaoblené deformace, který může polotovar „přežít“ bez poškození.
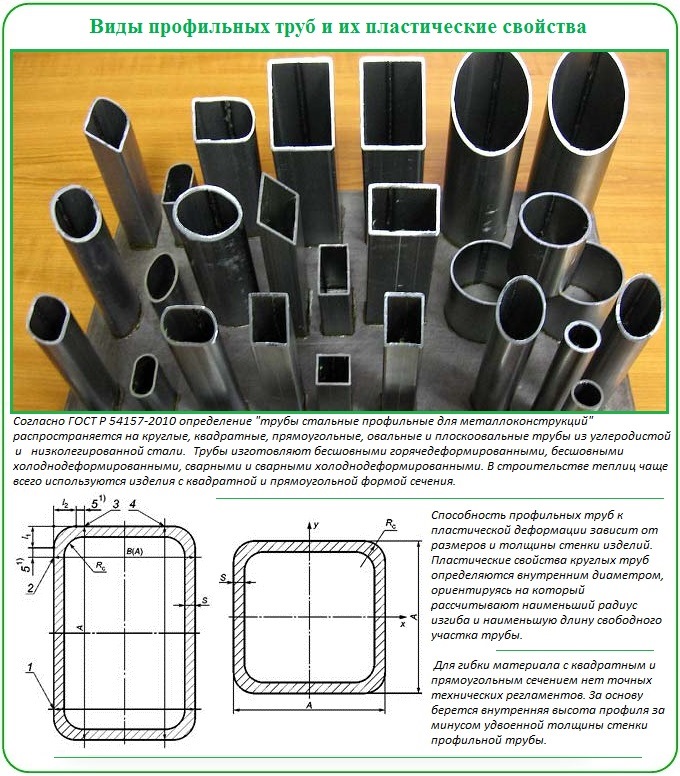
K určení minimálního povoleného poloměru ohybu čtvercového nebo obdélníkového profilu potřebujeme výšku h, protože:
- výrobky s výškou profilu do 20 mm se ohýbají, aniž by se dostaly do kategorie nepoužitelného manželství, pokud se ohýbání provádí v úseku o délce 2,5 × h nebo více;
- trubka s výškou profilu větší než 20 mm bez ztráty odolá deformaci v úseku o délce 3,5 × h nebo více.
Uvedené limity jsou nezbytné pro ty, kteří plánují výrobu regálů, polic a rámů na okna nebo dveře. Tloušťka stěny také zavádí vlastní úpravy oblasti omezení. Široké trubky s tenkými stěnami do tloušťky 2 mm se obecně nedoporučují k ohýbání. Je lepší použít svařování.
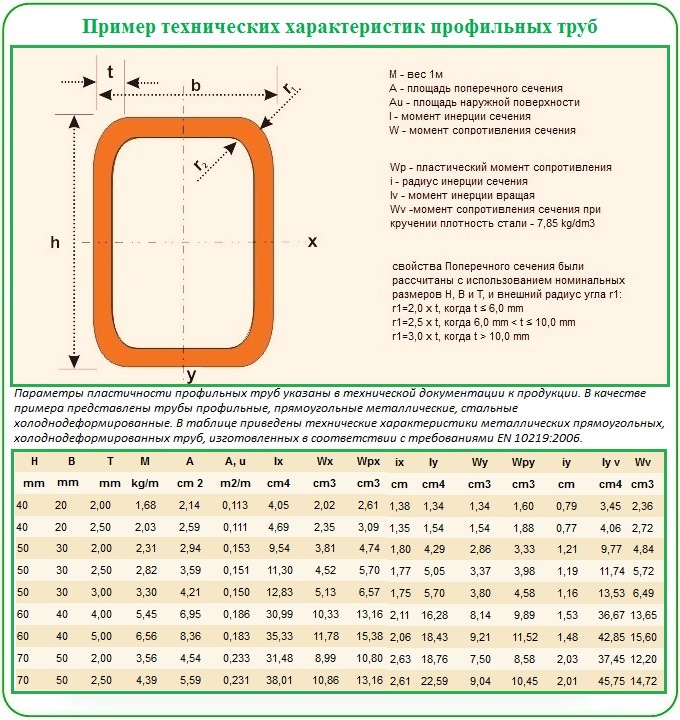
Domácí řemeslníci, kteří se rozhodnou vyrobit oblouky pro klenutý skleník, musí vzít v úvahu, že výrobky pro domácnost vyrobené z běžných uhlíkových nebo nízkolegovaných ocelových slitin po vynaložení úsilí na ně mají tendenci mírně „pružit“. Zdá se, že se snaží vrátit do předchozího stavu. Proto poté, co začínající zámečník dokončí ohýbání všech oblouků vlastními rukama, bude muset opakovat zpracování a znovu nasadit oblouky podle šablony. Je žádoucí nejprve vzít v úvahu hodnotu plastového modulu Wp. Obvykle je uveden v dokladech prodávaného stavebního materiálu. Čím menší moment, tím méně rozruchu s fitkem.
Metody ohýbání a jejich vlastnosti
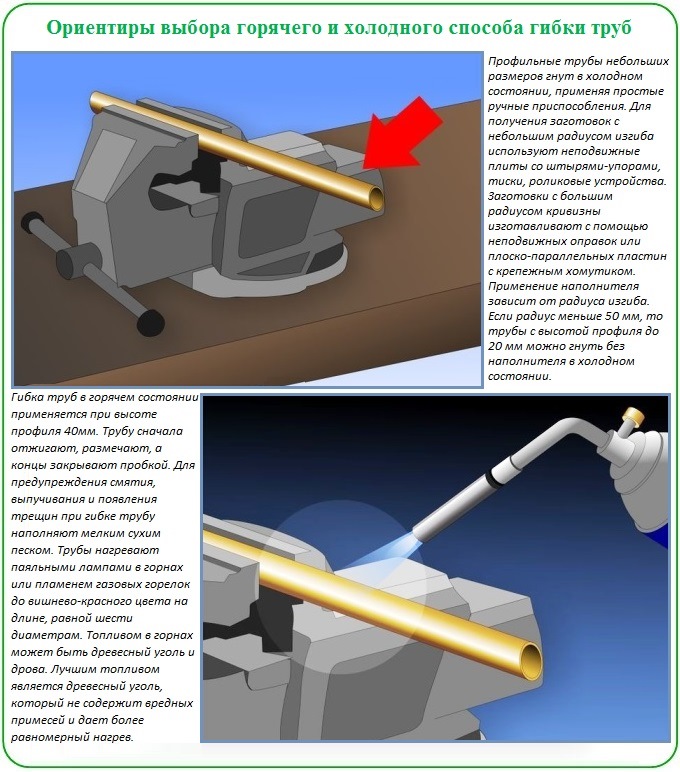
Ohýbají profilové trubky za studena i za tepla. Ohřev plynovým hořákem výrazně zvýší plasticitu. Materiál s malým průřezem se však výborně ohýbá i bez nadměrných teplotních vlivů, protože tenké trubky jsou dosti plastické a snáze podléhají síle na ně působící.
Neexistují žádné přesné pokyny pro aplikaci tepla na ohýbání. Normy uvádějí pouze rozměry kruhových tyčí, podle kterých je nutné působit na ošetřovanou plochu plamenem o Ø 100 mm a více. U čtvercových a obdélníkových tvarů se vše děje trochu jinak. Na základě zkušeností lidových řemeslníků:
- s výškou profilu do 10 mm jsou obrobky jednoznačně ohýbané za studena;
- s výškou profilu 40 mm a více se trubky ohýbají s ohřevem.
Jak jednodušší a snazší je ohýbat profil s výškou v rozmezí od 10 do 40 mm doma, musí se umělec rozhodnout sám. Pokud má mistr ve svém arzenálu ohýbačku profilu, lze jej použít k vytvoření obloukového zaoblení bez zahřívání. Neexistuje žádný aparát, je lepší si předem otestovat síly. Za tímto účelem upněte jeden konec materiálu do svěráku. Na druhý konec nasaďte trubku větší než je výška profilu a takto zvětšené „rameno“ zatáhněte. Pokud by to vyšlo, nemá smysl zahřívat kovové výrobky.
Možnost #1 – ohýbání teplem
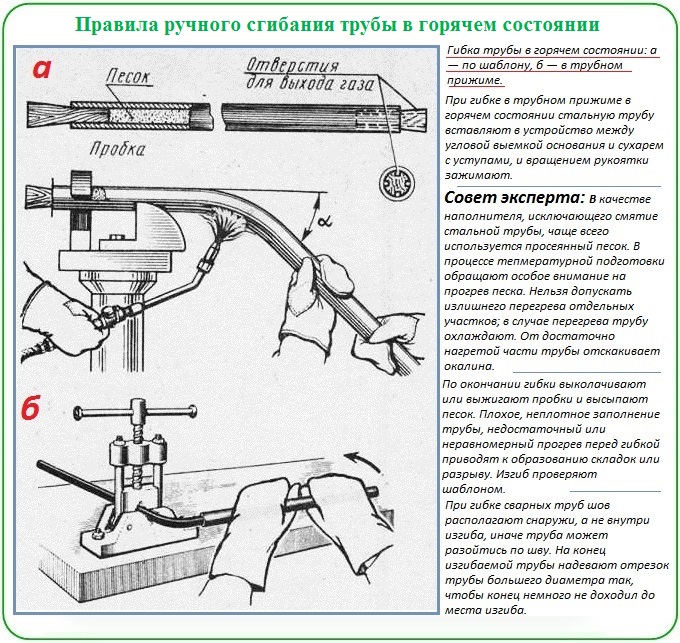
Nepoddajný materiál zdeformujeme horkou metodou po naplnění pískem. Zvýší se tak kvalita zpracování a bude zajištěna rovnoměrnost ohybu. Zásobte se „horkou“ prací s plátěnými palčáky a pokračujte:
- z odřezků dřeva nebo kulatiny vyrobíme dvě jehlanové zátky, jejichž délka by měla být 10x větší než šířka základny. Základní plocha každého domácího korku by měla být téměř 2krát větší než čtvercový nebo obdélníkový otvor, který má zacpat;
- vyzkoušíme, jak si špunty “sednou”, pak na jedné z nich vybereme podélné drážky na čtyřech stranách. Jsou potřebné k uvolnění plynu, který se nahromadí při zahřívání plniva;
- předžíhejte obrobek v místě budoucího ohybu;
- připravte náplň. Jako to bereme čistý stavební písek střední zrnitosti. Při absenci sypkých stavebních materiálů použijeme písek z dětského pískoviště. Nejprve ji propasírujeme přes síto s buňkami 2 nebo 2,5 mm, abychom z nádivky odstranili štěrk a drby. Velké inkluze na povrchu trubek mohou tvořit zbytečnou úlevu. Poté prosátou hmotu opět „propasírujeme“, ale přes jemné síto s buňkami 0,7 mm, aby se prachové částice při zahřívání nespekly. Všechny projekce, stejně jako výplň na konci akce, budou vráceny do pískoviště;
- kalcinujte plnivo při teplotě 150ºС;
- jeden konec zatlučeme dřevěnou zátkou, na které nejsou žádné kanály pro odvod plynů. Na druhý konec nainstalujte trychtýř. V závislosti na velikosti nainstalujeme obrobek šikmo nebo kolmo k zemi. Nálevkou budeme po částech nalévat náplň. Pravidelně poklepávejte na stěny výrobku zdola nahoru dřevěnou nebo gumovou paličkou, aby se písek zhutnil. Tupý zvuk bude signálem dostatečného zhutnění;
- vyplněný polotovar uzavřeme druhým korkem;
- označte oblast ohřevu křídou na obrobku;
- obrobek fixujeme buď ve svěráku pomocí šablony, nebo ve svěrce. Materiál nastavíme svarovým švem tak, aby místo svarového spoje bylo na boku. Je nežádoucí natahovat nebo stlačovat podél švu;
- označené místo rozžhavíme a opatrně dáme obrobku potřebný tvar. Ohýbáme v jednom kroku translačním neostrým pohybem v přísně horizontální nebo vertikální rovině;
- po vychladnutí porovnejte výsledek se šablonou. Pokud je vše v pořádku, zátky vyklepeme nebo vypálíme a písek vysypeme.
Popsaná metoda je dobrá pro vytváření jednotlivých rohových ohybů, protože důrazně se nedoporučuje zahřívat potrubí několikrát. Kov z opakovaného teplotního šoku ztrácí svou pevnost. Při vytváření zaobleného oblouku je však opakované zahřívání nevyhnutelné. Přeci jen je nereálné udělat práci na jeden zátah a vychlazené do světlého třešňového odstínu, tzn. až do 800ºС se obrobek může jednoduše zlomit.
Možnost #2 – studená metoda
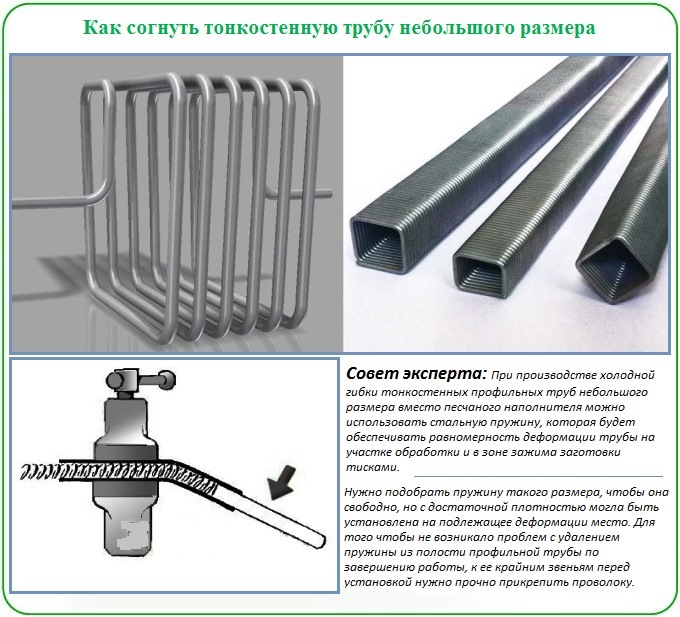
Plastická deformace profilovaných válcovaných výrobků “za studena” se provádí jak s plnivem, tak bez něj. Materiál s výškou profilu do 10 mm nevyžaduje výplň. Silnější rouru nejlépe naplníme pískem nebo kalafunou. Alternativou pískového plniva je hustá vinutá pružina, jejíž rozměry umožní její těsné umístění v dutině na místě zpracování. Pružinové těsnění zabrání prudké změně průřezu profilu v ohybu.
Můžete ohýbat “za studena” doma:
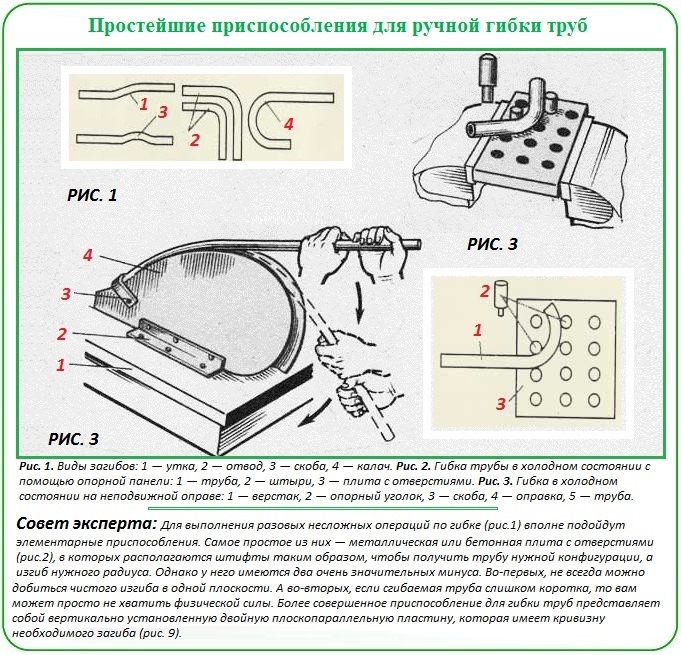
- ručně pomocí nejjednodušších zařízení, jako jsou ohýbací desky, svěráky a trny;
- pomocí mobilní ohýbačky profilů – vylepšený analog ruční ohýbačky trubek. Ohýbačka profilů se od zařízení na ohýbání kruhových trubek liší pouze tvarem vybrání pracovního válce;
- válcováním na domácím nebo továrním válcovacím stroji, který si můžete vyrobit sami nebo zakoupit již hotový.
Je rozumnější a výhodnější pronajmout si technické prostředky mechanizace ohýbání, pokud jsou potřeba pro jednorázovou stavbu skleníku. Pokud bude v budoucnu výstavba zelených domků pro příbuzné a sousedy nebo například stavba krásného kovového plotu, je důvod si pořídit vlastní ohýbačku.
Ohýbací přípravky a stroje
V rodině zařízení a jednotek pro ohýbání jsou zástupci různého stupně technické náročnosti. Nejprve zvážíme prostředky pro ty, kteří jsou zmateni otázkou, jak as jakou pomocí je možné ohýbat profilovou trubku bez použití speciálního zařízení. Poté přejdeme k domácím válcovacím instalacím.
Varianty nejjednodušších zařízení
Použití elementárních “pomocníků” pro deformaci za studena reguluje rozměry materiálu:
- tenké trubky s výškou profilu do 10 mm se ohýbají pomocí vodorovné desky s otvory. Kovové kolíky, které hrají roli zarážek, jsou pevně instalovány v otvorech. Výrobek se ohýbá a umístí mezi zarážky instalované v otvorech podle poloměru ohybu. Začněte od středu obrobku a postupně se pohybujte směrem k okrajům. Nevýhody metody jsou ve vynaložení značné svalové námahy a v poměrně malé přesnosti deformace;
- trubky s výškou profilu do 25 mm se ohýbají pomocí válečkových zařízení fungujících na principu stroje Volnov. Kovový obrobek je pevně upevněn ve svěráku a přes válec je na obrobek aplikována fyzická síla. Ohýbání se provádí lépe a rovnoměrněji než v předchozím případě. Ale od interpreta bude analogicky vyžadováno pozoruhodné úsilí.
Pro vytvoření ohybu s velkým poloměrem zakřivení, jako jsou oblouky pro obloukový rám, se k upevnění obrobku používají pevné kruhové šablony se svorkami. Tato zařízení patří do kategorie planparalelních desek. Obrobek je silou „umístěn“ do drážky, jejíž rozměry jsou stejné jako rozměry trubky. Ručně ohýbaná trubka pomocí trnu získává tvar daného obrysu.
Vylepšená ohýbací deska
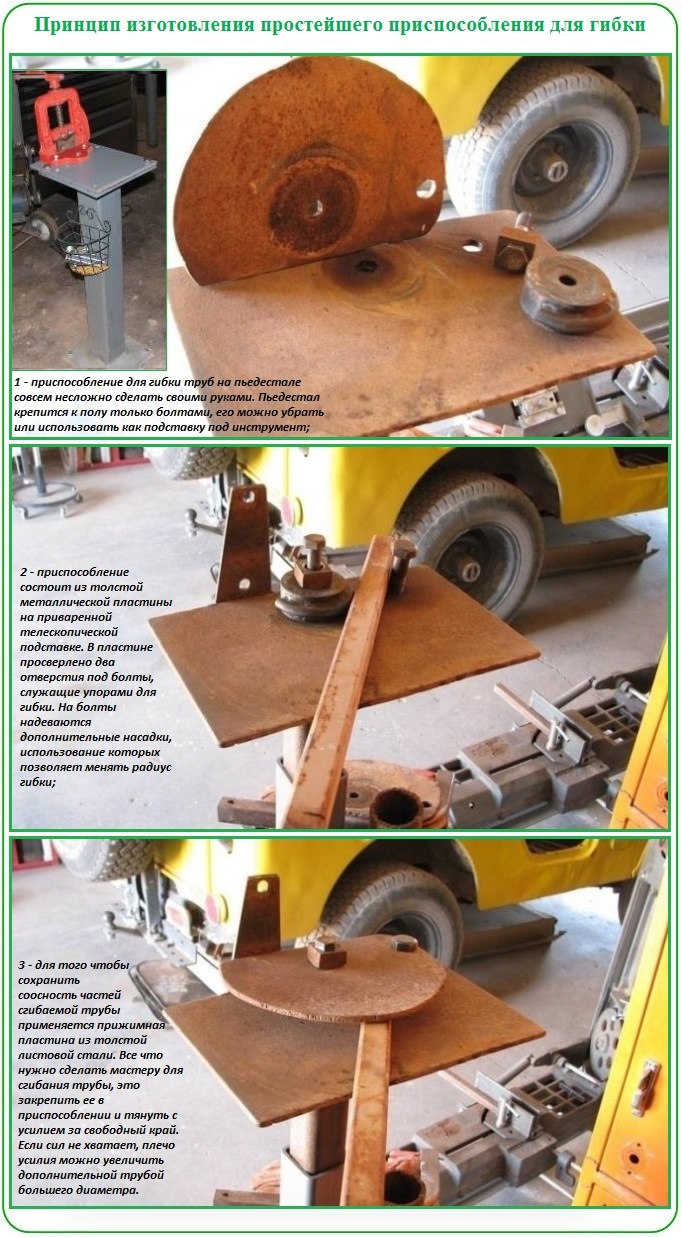
Pokud domácí zámečník není zbaven fyzické síly, pro vlastní potřebu bude potřebovat jednoduchý nástroj na poměrně pracnou deformaci profilové trubky. Může být vyroben ve formě panelu připevněného pomocí svorek ke stolu nebo k pracovnímu stolu. V případě zobrazeném na fotografii je ohýbací deska přivařena ke kovovému podstavci, zde je však přišroubována čtyřmi šrouby k betonové podlaze dílny. K odstranění zařízení na konci práce bude stačit odšroubovat šrouby. Po demontáži nezůstávají žádné upevňovací kolíky a nevystupují nad povrch podlahy, což znamená, že nic nebude bránit pohybu a nevytvářet traumatické hrozby.
Princip výroby pracovní roviny je velmi jednoduchý:
- Ohýbací deska je panel vyřezaný ze silného plechu.
- Panel je přivařen k profilové trubce, která se instaluje podle teleskopických pravidel do sloupku podstavce.
- V pracovní rovině jsou vyvrtány dva otvory pro šrouby, které jsou dorazy.
- Poloměr ohybu se nastavuje instalací trysek vhodné velikosti na jeden ze šroubů.
- Aby bylo zachováno vyrovnání segmentů přiléhajících k ohybu, je nad obrobek instalována kovová deska, upevněná šrouby.
Podstavec je multifunkční. Jeho majitel má možnost jej používat jako miniaturní pracovní stůl k provádění působivého množství instalatérských operací.
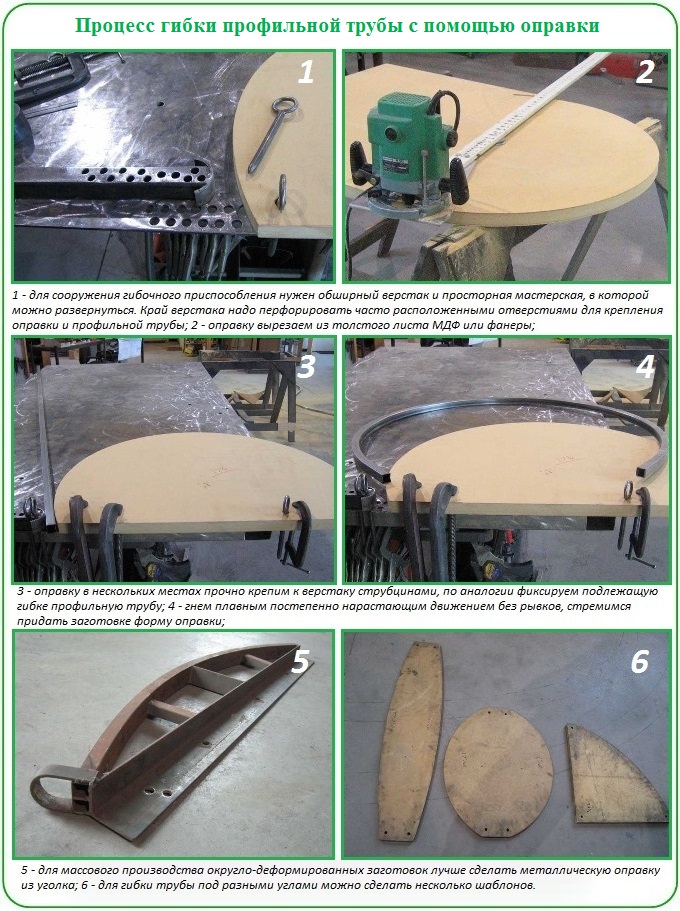
Trn pro ohýbání profilových trubek
Metoda je vhodná pro výrobky s výškou stěny do 25 mm. Mistr bude potřebovat velký pracovní stůl a značné množství volného prostoru kolem pracovní plochy. Jedna hrana pracovního stolu je perforovaná s často rozmístěnými otvory pro upevnění trnu a pro volbu optimální polohy dílu, který fixuje trubku. Šablona pro nadcházející plastickou deformaci je vyříznuta ze silné překližky. Je pravda, že překližkový trn je vhodný pouze pro jednorázové ohýbání. Pokud je potřeba udělat hodně ohýbací práce, je lepší trny svařit z ocelového rohu.
Pomocí ruční ohýbačky profilů
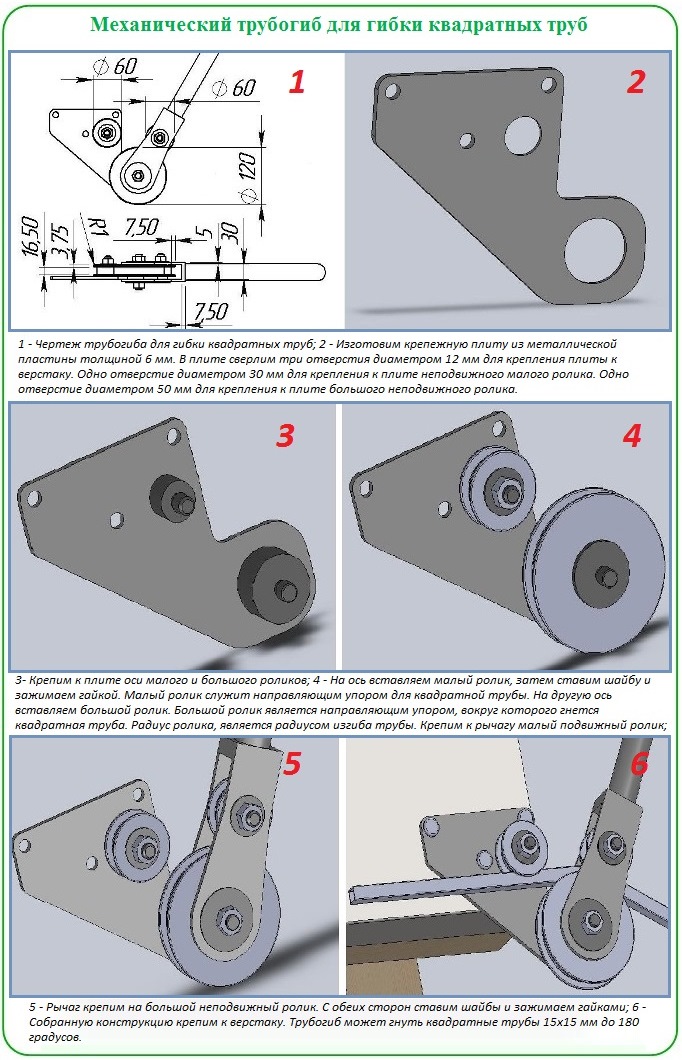
Značné množství deformačních prací vyžaduje mechanizaci. Hromadná výroba zakřivených dílů odebere umělci příliš mnoho zdraví. Pro usnadnění ohýbání je vhodné vyrobit stroj podle výkresu. Používají se především pro práci s velkorozměrovými obrobky. Hlavními pracovními orgány ruční jednotky jsou tři válce, z nichž dva jsou pevné. Změna polohy třetího pohyblivého válce určuje úhel ohybu.
Pokud výše popsané metody nejsou přijatelné, pak má budoucí majitel skleníku dvě možnosti – pronájem ruční instalace nebo objednání výroby zaoblených dílů. Proces deformace obrobku bylo demonstrováno na videu: je na interpretovi, aby rozhodl, jak snazší je ohnout profilovou trubku – opakovaným válcováním nebo fyzickým nárazem.
Při ruční práci je důležité dodržovat pravidla pro ohýbání profilových trubek a nedělat náhlé pohyby. Je nutné sledovat rovnoměrnost deformace z vnější i vnitřní strany válcovaného výrobku. Neměli byste však být příliš rozrušeni malými vráskami na vnitřní straně záhybu: lze je opravit údery kladiva. Před zahájením práce je nutné vyrobit šablony z drátu, dřevotřísky nebo sádrokartonu pro ověření a získání výsledku odpovídajícího projektu.


