Jednou z etap výstavby soukromých domů a bytů je instalace komunikací odpovědných za dodávku vody nebo kanalizace. Montáž polypropylenových trubek je mnohem jednodušší než instalace kovových konstrukcí. Pro jejich spojování se používají tvarovky, svařované pomocí specializovaného zařízení – žehličky.
V článku, který jsme navrhli, je popsána technologie vytváření spojů a uvedena standardní teplota pro pájení polypropylenových trubek. Budeme mluvit o přípravných opatřeních nezbytných pro výrobu pevných a těsných spojů. S přihlédnutím k našim radám potrubí sestavíte bez problémů.
Pájení jako způsob spojování PPR trubek
V procesu svařování je důležité vše: průměr, teplota pájení PP výrobků, doba expozice svářečky. Nejprve se ale musíte seznámit se základy techniky a naučit se nástroje používat.
Bez určení typu a velikosti materiálu není možné zahájit proces pájení. Doporučujeme, abyste se seznámili s užitečnými informacemi, které vám pomohou vybrat správné polypropylenové trubky a tvarovky a také je nainstalovat, přičemž znáte nuance a sekvenci procesu.
Co potřebujete vědět o polypropylenových trubkách?
Technologie svařování (případně pájení – oba pojmy jsou stejně použitelné) je zajištěna vlastnostmi polypropylenu – technického polymeru pro univerzální použití. Je tavitelný, ale po ochlazení a vytvrzení vrací vlastnosti pevnosti a těsnosti.
Trubky se liší průměrem, tloušťkou stěny, barvou, vlastnostmi. Vzhledem k rozptylu průměrů -16-110 mm – lze realizovat jakékoliv technické řešení.
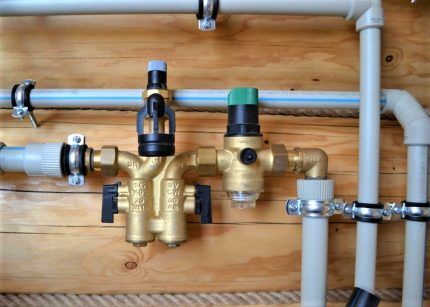
Pro zvelebení soukromých statků se používají výrobky malého průměru, nejčastěji do 40 mm, méně často do 63 mm. Zbývající potrubí jsou klasifikována jako hlavní potrubí a mají své vlastní instalační prvky.
Barvu polymeru můžete ignorovat, protože ji volí výrobce podle svého uvážení, na barvě proužků však záleží:
- modrá – pro přívod studené vody;
- červený – pro zásobování teplou vodou a vytápění.
Základní informace, na které byste se měli při nákupu a pájení trubek spolehnout, jsou však uvedeny na štítku. Materiál polypropylenové trubky je označen kombinací písmen PPR, PP-H, PP-B, PPRC.
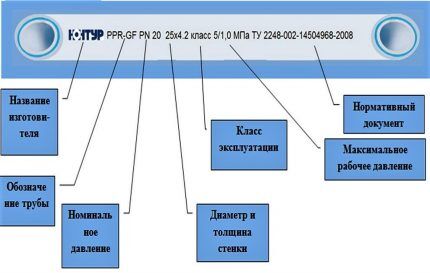
Schéma, pomocí kterého můžete dešifrovat značení. Alfanumerické kombinace udávají typ trubky, průměr, tloušťku stěny, přípustný tlak – to znamená, že hodnoty jsou zásadně důležité pro pájení
Klasifikace podle jmenovitého tlaku, maximální přípustné pro instalaci ve specifických podmínkách, pomáhá při výběru produktů pro domácí nebo průmyslové systémy.
Na základě toho se rozlišují 4 typy trubek PPR:
- PN-10 (s jmenovitou hodnotou 1,0 MPa) – určený k dopravě studené vody. Někdy se používají pro podlahové vytápění za předpokladu, že se chladicí kapalina nezahřeje nad +45 ° C.
- PN-16 (s jmenovitou hodnotou 1,6 MPa) – slouží k montáži rozvodů teplé / studené vody. Maximální přípustná teplota je +60 °С.
- PN-20 (s jmenovitou hodnotou 2,0 MPa) – odolávají teplotám do + 80-90 ° C v potrubích chráněných před vodními rázy.
- PN-25 (s nominální hodnotou 2,5 MPa) – vhodné nejen pro autonomní, ale i pro centralizované zásobování vodou. Doporučená maximální teplota je +95 °C, ale vydrží i vyšší.
Je lepší přeplatit a zakoupit spolehlivé trubky s mírně vyšší hodnotou, než ušetřit peníze a odebírat materiál omezený teplotními parametry.
Při výrobě potrubí se uplatňuje zásada: čím vyšší je teplota chladicí kapaliny a tlak v systému, tím silnější jsou stěny.
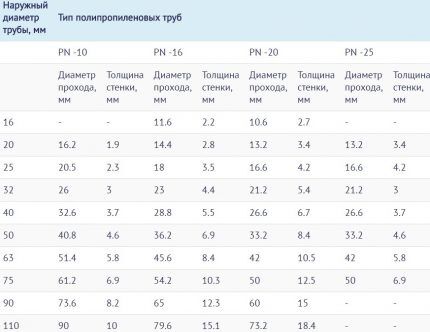
Tabulka, pomocí které můžete při znalosti vnějšího průměru trubky určit tloušťku stěny a vnitřní průměr. Zároveň záleží také na typu výrobků z hlediska jmenovitého tlaku.
Toto jsou minimální znalosti potřebné pro správnou aplikaci PPR trubek. Přejdeme ke stručnému popisu procesu.
Technologický popis procesu pájení
Existují dva typy pájení polypropylenu – tupé a spojkové. První z nich se prakticky nepoužívá pro domovní komunikaci, protože má složitou technologii a používá se výhradně pro připojení hlavních potrubí velkého průměru.
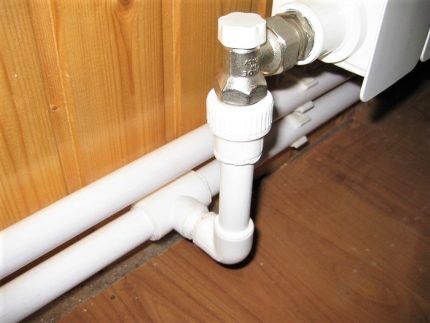
Na chatě či bytě se používá hrdlové svařování, ideální pro spojování trubkových segmentů / tvarovek o průměru 16 mm až 63 mm
Princip svařování spočívá v tom, že dva úseky potrubí, přibližně stejného průměru a tloušťky stěny, se zahřejí speciálním nástrojem a spojí se hrdlovou metodou.
Hlavní rys: spojka ve studeném stavu by měla mít o něco menší průměr.
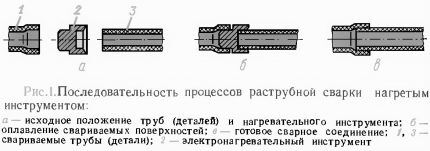
Schéma fázovaného pájení trubek PPR: Fáze 1 – spojení dílů a páječky (svařovací stroj); 2 – ohřev na požadovanou teplotu; 3 – utěsněná jednotka
Při zahřátí se vytvoří zóna tavení polymeru. Je důležité, aby pokrýval pouze pracovní plochy sousedící vedle sebe.
Zde je důležité rychle vyjmout díly z nástroje a spojit je dohromady, díky čemuž jsou dva segmenty spojeny do jednoho a následuje polymerace. Spolehlivost připojení závisí na době strávené procesem ohřevu a správně zvolené teplotě.
Standardní teplotní parametry
Přehřátí i nedostatečné zahřátí mají špatný vliv na výsledek svařování. V prvním případě dojde k deformaci prvků, přítoku válečku a zmenšení vnitřního průměru. V budoucnu je v oblastech nerovných spojů možný vznik vodního kamene a zátek.
V druhém případě bude spojení slabé a kvůli nedostatečné těsnosti bude hrozit netěsnost.
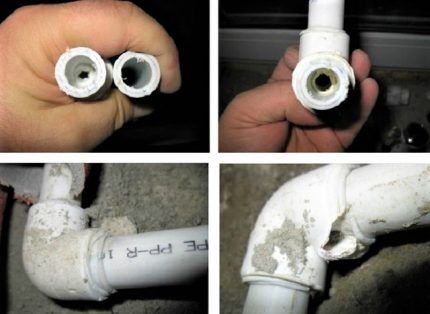
Příklady nekvalitních spojů potrubí: vnitřní a vnější prověšení polypropylenu, deformace stěny, prasknutí. Takové potrubí nelze uvést do provozu
Právě kvůli riziku průrazu potrubí je nutné dodržet techniku svařování a bezpodmínečně zohlednit parametry jako:
- průměr výrobků, které mají být svařeny;
- doba ohřevu a chlazení;
- teplota zařízení;
- teplota okolí.
Má se za to, že proces svařování PP trubek není vhodné provádět při teplotách pod -10 °C, horní hranice je +90 °C. Nejpříznivější je okolní teplota od 0 °C do +25 °C. Pro snadnější zapamatování byly potřebné hodnoty teploty a času shrnuty do jedné tabulky.
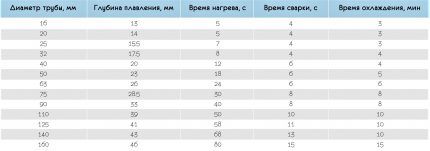
Tabulka technologických hodnot optimální při okolní teplotě +20 °C. Pro domácí instalaci stačí pamatovat si parametry pro trubky o průměru 16-63 mm
Pokud je teplota vzduchu v místnosti nebo venku pod +5 °C, prodlouží se doba ohřevu asi o 50 %, tedy na dvojnásobek. Hodnota teploty ohřevu je všude stejná – +260 ° С. Přípustný rozsah je + 255-280 ° С.
Je zajímavé, že výběr parametru nezávisí na průměru trubky – jak pro 16 mm, tak pro 50 mm se používají stejné hodnoty. Mění se pouze časové úseky. Z tohoto důvodu se teplota svařování polypropylenových tvarovek a trubek obvykle v technologických tabulkách neuvádí.
Podrobné pokyny k instalaci
Proces pájení je rychlý. To lze ověřit analýzou dat umístěných v tabulce. Například pro spojení dvou prvků o průměru 20 mm bude při pokojové teplotě trvat 5 sekund, než se zahřejí, další 4 sekundy se spojí a poté 180 sekund vychladnou. Celkem – 3 minuty 9 sekund.
V tomto ohledu je důležité vypracovat všechny pohyby, aby nedošlo k žádnému zádrhelu v procesu spojování již zahřátých prvků. Zvažte nuance každé fáze instalace polypropylenových trubek samostatně.
Fáze #1 – příprava speciálních nástrojů
Pro pájení doma budete potřebovat zařízení určené pouze pro svařování polypropylenových dílů – trubky, úhelníky, spojky, T-kusy, zátky.
Obvykle se páječka prodává kompletní s páry spojky a trnu, které se instalují na zařízení v závislosti na průměru trubek.
Čepele řezačky trubek musí být ostré, ne odštípnuté nebo zlomené. Aby byl pohyb plynulý, je nutné sledovat zdravotní stav ráčnového mechanismu
Vyztužené PPR trubky vyžadují další přípravu. Spočívá v odstranění hliníkové výztuže strojkem nebo zastřihovačem
Speciální stojan na “žehličku” zajišťuje správnou polohu nástroje. Pokud není stojan, je lepší pájet společně s partnerem, který bude páječku držet.
Má smysl koupit nový nástroj, pokud plánujete sestavit systém zásobování vodou od začátku s další údržbou. Pro jednorázové práce lze zapůjčit zařízení na svařování PP trubek nebo zapůjčit od přátel. Kromě speciálního nářadí budete potřebovat vodováhu, fix, pravítko nebo svinovací metr.
Fáze # 2 – značení a řezání trubek
Trubky se řežou předem, před prvním pájením. Doporučujeme připravit všechny prvky a složit je podle nakresleného schématu. Je součástí projektu na instalaci topného systému nebo vodoinstalace.
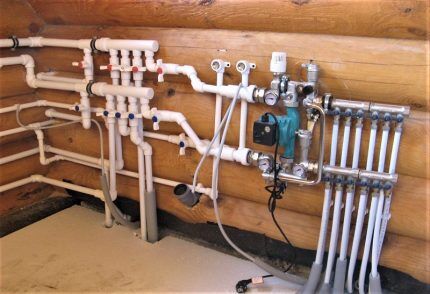
Vedení potrubí je často složitý systém přímých a zakřivených úseků. Montáž je snazší, když jsou trubky malých délek nejprve spojeny tvarovkami do samostatných jednotek.
Změříme části potrubí požadované délky, opatrně je odřízneme řezačkou trubek. Poté vybíráme tvarovky vhodné v průměru – nejčastěji jsou to spojky, T-kusy a rohy. Pokud jsou prvky zesílené, odstraňte hliníkovou vrstvu.
V důsledku toho musí být okraje svařovaných dílů dokonale rovné, seříznuté kolmo k ose potrubí, očištěné a odmaštěné.
Fáze # 3 – připojení prvků a topení
Nainstalujeme zařízení, vybereme spojky a trny požadovaného průměru. Zapneme a zahřejeme, protože již víme, při jaké optimální teplotě by měly být polypropylenové trubky pájeny – +260 ° С. Je to ona, kdo je uveden v návodu k obsluze pro páječky.
Upozorňujeme, že někteří výrobci vyrábějí zařízení se stupnicí až do +320 ° C. To neznamená, že musíte produkovat topení na maximum. Přečtěte si pozorně pokyny – označují podmínky, za kterých jsou přijatelné vysoké hodnoty vytápění.
Na koncích připojovaných dílů uděláme značky udávající hloubku ohřevu. Ještě jednou zkontrolujeme, zda jsou pracovní plochy suché a bez mastnoty, protože vlhkost nebo kluzký povrch může způsobit odtlakování spoje.
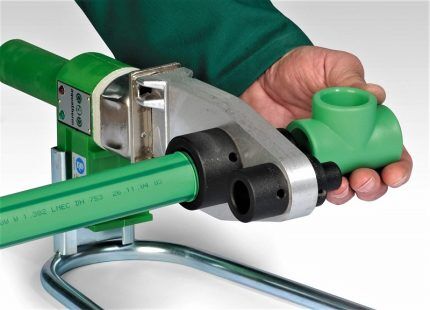
Přitom používáme oba díly: konec trubky zasuneme do spojky po nastavenou značku a spojovací prvek nasadíme na trn až na doraz
Od okamžiku instalace dílů začneme odpočítávat sekundy – podle hodnot uvedených v tabulce. Po nastavené době vyjmeme díly, rychle zasuneme trubku do tvarovky – na stejnou značku. Snažíme se díly uspořádat koaxiálně, na opravu polohy je dáno pouze několik sekund. Nesmí být povoleny šikmé a otočné prvky!
Držte uzel ve správné poloze, dokud nedojde k polymeraci. Většinou jsou to 3 minuty a více – dobu chlazení kontrolujeme podle tabulky. Chlazené a řádně svařené díly tvoří integrální spojení, utěsněné a odolné.
Klíčové komponenty svařujeme jeden po druhém, abychom je následně sestavili a svařili již na místě instalace topného okruhu, kanalizace nebo rozvodu vody.
Závěry a užitečné video k tématu
Video #1 Technologie pájení trubek PPR:
Video #2 Analýza běžných chyb:
Internetový prostor hostí obrovské množství workshopů o pájení polypropylenových trubek. Některé z nich jsou natočeny nekvalifikovanými amatéry, takže rady ohledně svařovací techniky a výběru teploty mohou být falešné.
Lepší než ostatní jsou možnosti svářečky známé výrobci, proto si před zahájením pájení určitě přečtěte návod – ochráníte se tak před technickými závadami a neodbornými radami.
Povězte nám o svých vlastních zkušenostech s montáží polypropylenového potrubí a s pájením. Sdílejte technologické detaily, které mohou být užitečné pro návštěvníky webu. Zanechte prosím komentáře v níže uvedeném bloku, ptejte se, publikujte fotografie k tématu článku.

Při montáži vodních komunikací sestávajících z plastových trubek se teplota stává nejdůležitějším parametrem. Pro dosažení pevného a spolehlivého spojení musí mít určité hodnoty.
Technologie pokládky potrubí z takových materiálů dnes vyžaduje dodržování určitého teplotního režimu a specifických časových hodnot při provádění svářečských prací. Pokud nedodržíte doporučené parametry, může se v klíčových oblastech objevit prasklina a výrazně se zhoršit pohyb vodního proudu.
Obecný vliv teploty při dokovacích pracích
Technologický postup svařování polypropylenových trubek je založen na ohřevu materiálu na požadovanou teplotu. V důsledku toho plast začne měknout. Při spojování dílů dochází k difúzi molekul polypropylenu. Jinými slovy, molekuly se spojí do sloučeniny. Když se materiál ochladí, vytvoří se extrémně pevný spoj.
Pevnost svařovaných obrobků je přímo závislá na teplotním režimu. Při nedostatečném ohřevu nedojde k difúznímu procesu. Molekuly tvarovky a svařované trubky se jednoduše nemohou dostat do kompatibilních oblastí. Svařování bude slabé a nebude schopno odolat velkému zatížení. Pár se zlomí a těsnění spoje se rozbije.

Při přehřátí se konstrukce začne deformovat. V důsledku toho se změní původní geometrie. Uvnitř dílu se může vytvořit silný přítok ve formě velkého válečku. V důsledku toho se výrazně zmenší průřezový průměr potrubí v místě svařování.
Pro běžné pájení polypropylenových trubek je nutné vytvořit ohřev na teplotu 255-265 stupňů. Proces ohřevu musí vzít v úvahu několik parametrů:
- Průměr dílu.
- Pokojová teplota.
- Doba ohřevu.
Praxe ukázala, že doba ohřevu a průměr součásti přímo souvisí.
Tento proces ovlivňuje i teplota místnosti, ve které dochází k pájení. Při pájení dílů, při jejich vyjímání ze „žehličky“ nebo jiného topného zařízení, je před začátkem spojování pauza. Pro kompenzaci ochlazování při nízkých teplotách je třeba pp trubky zahřívat o něco déle. Tato dodatečná doba je během 2-3 sekund. Výběr probíhá empiricky.
Je třeba si uvědomit, že pokud ohříváte polypropylenové trubky na topném zařízení s nastavením teploty na více než 270 stupňů, horní vrstva dílu se velmi zahřeje. Jádro nebude dostatečně zahříváno. Při spojování dílů bude tloušťka svařovací fólie velmi tenká.
Jak ručně svařovat polypropylenové trubky
Svařovací pouzdra zařízení se vybírají s ohledem na průměr dílů. Poté se vloží do svařovacího zrcadla a dobře se zajistí.
Kontaktní plochy jsou očištěny od prachu a nečistot. Pro čištění je lepší použít čisticí kapalinu doporučenou výrobcem tohoto produktu. S touto prací může pomoci následující:
- Chlorethylen.
- trichlorethan.
- Ethyl nebo isopropylalkohol.
Je nastavena určitá teplota zařízení. Obvykle by se termistor měl zahřát na 250 – 270 stupňů. Tato optimální teplota umožňuje dosáhnout správného připojení.
Když termostat dosáhne požadované tepelné úrovně, zkontroluje se teplota ohřevu svařovacího zrcátka. K tomu se používá speciální tepelná sonda.
Trubka se odřízne, přičemž se udržuje 90 stupňů vzhledem k ose. V případě potřeby je třeba povrch očistit a zkosit. Parametry odizolování a rozměry hloubky zkosení jsou převzaty z tabulky číslo jedna. Zkosení lze odstranit při čištění dílu nebo po něm pomocí speciálního kalibrovaného nástroje.
Polypropylenové tvarovky pro hrdlové svařování. Hloubka broušení a šířka zkosení.

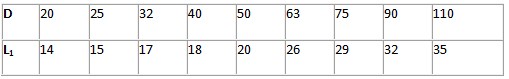
Hloubka zasunutí „L1“ je vyznačena na povrchu trubky. Převzato z tabulky 2. Odizolování musí nutně odpovídat hloubce zasunutí.
Hloubka zasunutí L1(mm): maximální hloubka zasunutí vyhřívané trubky do misky tvarovky.
Na vnější povrch trubky a svařované tvarovky se nanese podélná značka. Umožňuje zabránit posunutí dílů během spojování.
Povrch potrubí, stejně jako připojená armatura, musí být dobře očištěny od oleje nebo nečistot. Po dosažení požadovaného ohřevu svařovacího zrcadla se trubka spolu s tvarovkou instaluje do speciálních objímek. Tvarovky musí být zasunuty až na doraz, trubka musí být svařena do celé hloubky odizolování. Musíte chvíli počkat, než se části zahřejí.
Poté se rychle vyjmou a vloží do sebe. Hloubka zasunutí tvarovky se musí rovnat délce L1 v souladu s podélnými zářezy.
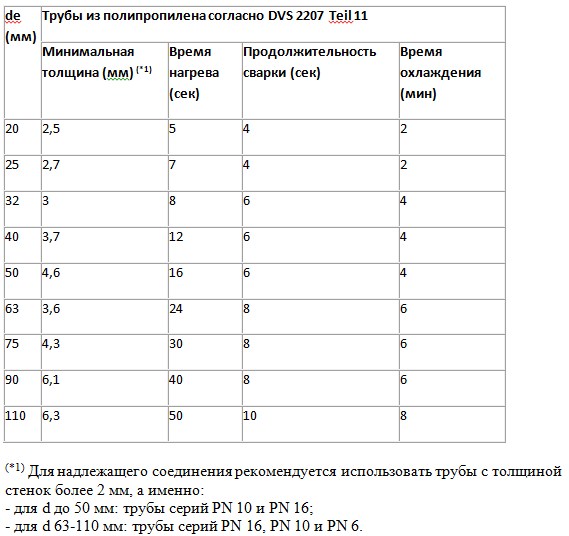
Spojované díly musí být po určitou dobu drženy v pevné poloze, dle tabulky č. 3. Pak je potřeba dát mu čas na přirozené vychladnutí. Neochlazujte je ventilátorem ani je neponořujte do studené vody.
Doby ohřevu, svařování a chlazení
Když povrch prvků dostatečně vychladne, je nutné provést hydraulickou zkoušku.
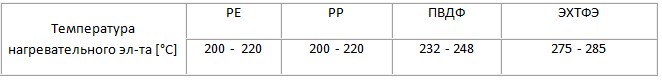
Teplotní rozsahy pro odporové svařování.
Změny tlaku a teploty během procesu svařování na tupo jsou znázorněny na obrázku níže:

Nuance udržování požadovaného tepelného režimu
Při výpočtu budoucího uspořádání potrubí zjistěte, jak bude probíhat další instalace. Je nutné usilovat o dosažení minimální vzdálenosti mezi pájecím strojem a místem připojení.
Pokud je výpočet proveden nesprávně a místo svařování je na nepřístupném místě, budete muset součást zahřát ve značné vzdálenosti od místa upevnění. V tomto případě dochází k velkým tepelným ztrátám, protože pro vytvoření spojovacího spoje je třeba přenášet díly. V důsledku takových nezapočítaných okamžiků dochází k silnému oslabení švu.
Pokud je proveden nesprávný výpočet pořadí instalace a pájení, může nastat situace, kdy nebude možné spojit poslední díly, protože topné zařízení jednoduše nelze nainstalovat mezi díly. Pro zvětšení mezery je nutné deformovat určité úseky potrubí, které umožňují vložení pájecího zařízení. Taková práce může zkazit vzhled komunikace. V některých oblastech systému se může objevit statické napětí.
Velmi závažnou chybou, v důsledku které není možné regulovat teplotu, je sekvenční ohřev obrobků bezprostředně před spojem. Jinými slovy, každá část se zahřívá samostatně. V důsledku toho je teplotní režim zcela narušen.
Tento nesprávný přístup může způsobit výrazné ochlazení dílu v důsledku doby, kterou trvá zahřátí. Dochází k úmyslné ztrátě tepla. Tento způsob spojování dílů neumožňuje správnou strukturu díla a proces měknutí materiálu se stává nepředvídatelným. Jeho použití je přísně zakázáno.
Pro správnou regulaci teploty je třeba vzít v úvahu několik kritérií:
1. Kvalita svářečky pro práci s polypropylenovými výrobky by měla umožňovat zachování určitých parametrů s minimální chybou.
2. Mezi svářečkou a oblastí připojení by měla být vzdálenost menší než 1.5 metru.
3. Operace musí být prováděna ve vytápěné budově.
4.Před zahájením svařování se ujistěte, že teplota spojovaných dílů je přibližně stejná.