Díly se zahřejí na 260 °C a spojí se tak pevně, že spoj je pevnější než samotná trubka.
Lifehacker autor, strojní inženýr
1. Připravte si materiály a nástroje
- Trubky;
- kování;
- ubrousky;
- rukavice;
- páječka;
- nůžky na potrubí;
- měřítko;
- tužka;
- úroveň;
- isopropylalkohol.
2. Naplánujte potrubí
Připojení polypropylenových trubek je poměrně jednoduché, ale – stejně jako u každého jiného provedení – je vhodné před zahájením prací připravit přibližné instalační schéma.
Načrtněte si na papír nákres s umístěním navazovacích bodů, ventilů a dalších potřebných detailů. Můžete tak okamžitě odhadnout délku potrubí a také určit umístění, typ a počet potřebných tvarovek.
Protože se oba konce potrubí při spojování zahřívají, je pro snadnou instalaci důležité, aby jeden z nich zůstal volný. Část trubek s tvarovkami lze sestavit na stůl a poté nainstalovat na správné místo pouze jedním spojem. To vše pomůže poskytnout montážní schéma.
3. Připravte si páječku
Obecně se zařízení správně nazývá “svařovací stroj”. Proces spojování polypropylenu probíhá bez použití pájky, to znamená, že se jedná o svařování, nikoli pájení. Budeme používat oba termíny.
YouTube kanál „Dvakrát otec Dmitrij“
Nainstalujte trysky požadovaného průměru na plošinu páječky a upevněte je šroubem pomocí klíče. Pokud pracujete s trubkami několika velikostí, použijte další pár objímek.
Nastavte teplotu ohřevu na 260 °C a zapněte zařízení v síti. Zahřátí bude trvat 10–20 minut. Připraveno k provozu bude indikováno LED indikátorem. Před svařováním prvního spoje počkejte asi 5 minut.
Při zahřívání polypropylenu se uvolňují škodlivé výpary a kouř, které je lepší nevdechovat. Proto při práci větrejte místnost.
4. Proveďte označení
Zatímco se páječka zahřívá, připravte trubku a tvarovky. Pro vysoce kvalitní svařování se musí navzájem přísně vstupovat do určité hloubky. Nedostatečné ponoření bude mít za následek špatné spojení a nadměrné ponoření zmenší nebo úplně ucpe průtokovou oblast extrudovaným plastem. Zde jsou hodnoty doporučené většinou výrobců pro nejběžnější velikosti:
Jak vidíte, hloubka pájení závisí na průměru trubek a tvarovek.
YouTube kanál FV Miano
Aby nedošlo k omylu, změřte požadovanou délku trubky s ohledem na přídavek na spoj a vložte pomlčku s tužkou. Poté ve správné vzdálenosti od této značky nakreslete další čáru – bude sloužit jako vodítko při svařování.
Například potřebujeme připojit roh a odpaliště v topném systému. Vzdálenost mezi nimi je 270 mm. U tvarovek o průměru 25 mm je hloubka pájení 18 mm, což znamená, že k 270 přidáme dalších 36 mm (18 na každé straně). Výsledek je 306 mm – právě takový kus trubky se musí odříznout.
5. Odřízněte trubku
Pro řezání polypropylenu se používají speciální nůžky, které se také nazývají řezačky trubek. Umožňují vám snadno odříznout tlustostěnnou trubku a získat hladké hrany bez otřepů.
Kanál YouTube “Sergey Efimov”
Nastavte nůžky přesně kolmo k trubce a vyrovnejte čepel s první značkou. Jednou rukou držte trubku a druhou rukou stiskněte rukojeti nůžek, dokud nebude část zcela odříznuta.
Je důležité získat plochý konec, aby trubka rovnoměrně vstupovala do tvarovky a byla rovnoměrně připájena po celém průměru. Při šikmém řezu se vyčnívající část dostane příliš hluboko a roztavený polypropylen se vytlačí, čímž se zmenší vnitřní průměr tvarovky.
Pokud se okraj ukázal jako nerovný a okraj to umožňuje, je lepší jej znovu odříznout. Pokud je délka na tupo, ořízněte konec a ostrým nožem odstraňte veškerý přebytek.
6. Odmastěte díly
Dle pokynů všech výrobců mají být svařované díly pro kvalitní spojení odmaštěny. A ačkoli to mnoho řemeslníků zanedbává a omezí se na utírání potrubí hadrem, doporučujeme držet se technologie.
YouTube kanál „KaYuT Company“
Vyčistěte potrubí od všech nečistot. Vypusťte veškerou zbývající vodu a důkladně osušte ubrouskem nebo toaletním papírem. Očistěte povrchy armatur a potrubí hadříkem namočeným v isopropylalkoholu.
Se stejným alkoholem je snadné vymazat všechny nápisy na potrubí a dát jim estetičtější vzhled.
7. Zahřejte trubku a tvarovku
Při práci s horkou páječkou hrozí vážné popálení, proto používejte ochranné rukavice. Díly různých velikostí je potřeba po určitou dobu zahřát. Čím větší průměr, tím delší.
Pro spolehlivé spojení je důležité nepřehřívat polypropylen, jinak se materiál stane tekutým, roztaví se a zablokuje tvarovku zevnitř.
YouTube kanál „Dvakrát otec Dmitrij“
Nejprve vložte tvarovku do příslušných objímek páječky a poté trubku. Při tlačení díly neotáčejte kolem jejich osy a nenaklánějte je. Vložte trubku do předem uvedené hloubky, dokud roztavený polypropylen nedosáhne čáry tužky. Teprve poté počítejte přidělený čas.
Všechny uvedené údaje platí pro práci při teplotě okolí cca 20 °C. Pokud je v místnosti chladnější než 5 °C, pak se doba vytápění přibližně zdvojnásobí.
8. Svařte spoj
Bez otáčení nebo naklánění rychle vyjměte nejprve trubku z trysek a poté armaturu a spojte obě části v požadované poloze vůči sobě. Nerozčilujte se, ale ani nezdržujte – zbývá vám 4-6 sekund.
YouTube kanál FV Miano
Držte trubku a tvarovku v klidu po dobu asi 5 sekund, aby byl spoj zajištěn. V tomto okamžiku je dovoleno otočit spoj o více než 10 stupňů, aby se opravila jeho poloha.
Celková doba chlazení, po které lze svar zatížit, je 2 až 4 minuty.
Zbývající polypropylen z trysky lze snadno odstranit papírovou utěrkou, dokud je páječka horká. Pokud čistíte již vychladlé návleky, hrozí poškození teflonové vrstvy.
9. Zkontrolujte připojení
Kvalitu svařování určíte malým rovnoměrným přítokem na konci tvarovky. Pokud tam není, tak je možná spoj nedostatečně zahřátý a bude sporná těsnost. Pokud je přítok příliš velký, potrubí je s největší pravděpodobností přehřáté a uvnitř se roztaví, čímž částečně a úplně zablokuje oblast průtoku.
Pro ty, kteří se poprvé zabývají svařováním polypropylenu, nebude zbytečné nejprve procvičit a svařit několik cvičných spojů. Je lepší se učit na rovných spojkách. Na rozdíl od úhelníků a jiných tvarově složitých tvarovek se po pájení snadno dobře kontrolují nejen zvenčí, ale i zevnitř.
Schopnost sestavit potrubí svépomocí je jednoznačným plusem polypropylenových výrobků. Pomocí pohodlného a lehkého materiálu můžete postavit kanalizaci vlastníma rukama, opravit a modernizovat vodovodní systém.
Hlavní věcí je pochopit specifika spojování prefabrikovaných prvků navzájem. Souhlasíte, je to důležitá část práce, zodpovědná za těsnost linky a její bezproblémový provoz.
Nabízíme vám podrobné informace o tom, jak se pájejí polypropylenové trubky, jaké zařízení se při práci používá, a také uvádíme nejčastější chyby, kterých se začínající svářeči dopouštějí.
Informace, které nabízíme, pomohou vybudovat bezproblémovou komunikaci. Pro zrakové vnímání je článek doplněn o grafické aplikace a video průvodce.
Specifika pájení polypropylenových trubek
Proces pájení se provádí díky výrazným termoplastickým vlastnostem materiálu. Polypropylen při zahřívání měkne – získává stav podobný plastelíně.
Při spojování polymerových trubek, jejichž průměr nepřesahuje 63 mm, se používá především hrdlové nebo hrdlové svařování
Pro spojení plastových trubek pájením se dvě protilehlé části (trubka a tvarovka nebo spojka) zahřejí do plastického stavu
Polymerové trubky a tvarovky ze stejného materiálu se spojují pájením: úhelníky, přímé spojky, tvarovky s kovovými závity pro instalaci uzavíracích a regulačních ventilů
Trubky o průměru větším než 63 mm se spojují natupo. Pokud však existuje tvarovka vhodného průměru, je lepší spojit se s jejím použitím.
Obecný popis technologie
Návrat materiálu do podmínek normálního teplotního pozadí přispívá k vytvrzení jeho struktury do normálního stavu. Tyto vlastnosti se staly hlavní technologií pájení, která se odborně nazývá polyfúzní svařování.
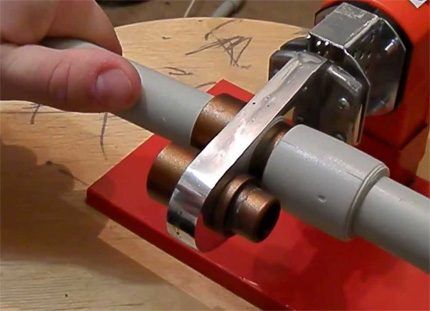
Technika pájení klempířských prvků na bázi plastu se rozšířila. Technologie je jednoduchá a vyžaduje minimální investice lidské síly a zdrojů.
V praxi se používají dva způsoby spojování svařovaných dílů:
Spojková metoda. Technika svařování ukazuje, jak lze pájet polypropylenové trubky pomocí tvarovky – spojky nebo trubky většího vnějšího průměru. Obvykle se tímto způsobem pájejí plastové trubky, jejichž průměr nepřesahuje 63 mm.
Princip svařování dvou dílů je v tomto případě založen na natavení části trubky po vnějším obvodu a části spojky po vnitřní oblasti. Poté jsou obě části pevně spojeny.
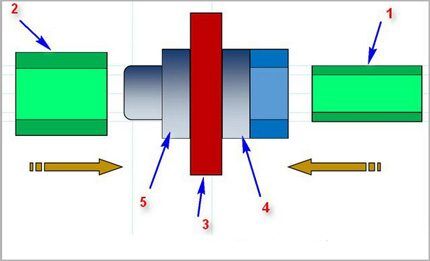
Pájení spojky: 1 – plastová trubka, 2 – spojka (nebo nátrubek), 3 – topné těleso páječky, 4 a 5 – kovové trysky (přířezy)
přímou cestou. Metoda je založena na stejném principu tavení malých úseků plastových trubek s jejich následným spojováním. Ale v tomto provedení dvě trubky o stejném průměru působí jako tupé prvky a jsou spojeny koncovými plochami.
Tento na první pohled jednoduchý způsob pájení polypropylenu vyžaduje vysokou přesnost opracování spojovaných ploch a přesné vyrovnání dvou dílů podél os při jejich pájení.
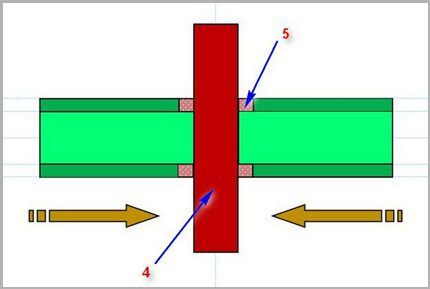
Přímé pájení: 4 – topné těleso páječky, 5 – oblast trubky vystavená tavení. Tato technika svařování plastových trubek se v domácím sektoru používá jen zřídka.
Spolu s určenými “horkými” technologiemi se praktikuje i technika “studeného” pájení. Zde se jako aktivní pájecí složka používá speciální rozpouštědlo, které dokáže změkčit strukturu polypropylenu. Tato technika se však neliší ve vysoké míře popularity.
Pájecí stroje pro svařování trubek
Jak spojka, tak přímá metoda vyžadují pájení plastových trubek speciálními svařovacími stroji. Strukturálně je technika pájení něco podobného jako elektrická žehlička.
Základem zařízení je masivní kovový topný článek, na jehož povrchu jsou instalovány odnímatelné trysky – kovové polotovary různých průměrů. Taková páječka se nazývá žehlička pro svařování.
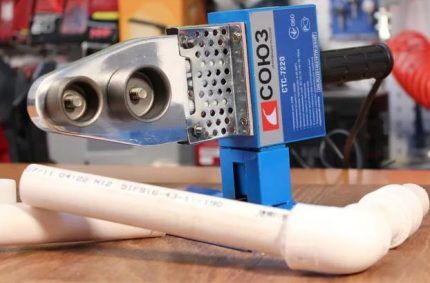
Takto vypadá páječka (“žehlička”) pro polypropylenové trubky. Jednoduché elektrické zařízení, poloautomatické, díky kterému se pájejí plasty
Pro svařování na tupo se konstrukce páječek vyznačují zvýšenou složitostí. Obvykle takové zařízení zahrnuje nejen topné těleso, ale také systém pro centrování svařovaných dílů.
Zařízení pro přímé svařování, stejně jako samotná technologie, se v domácím sektoru zpravidla používá zřídka. Prioritou použití je průmysl.
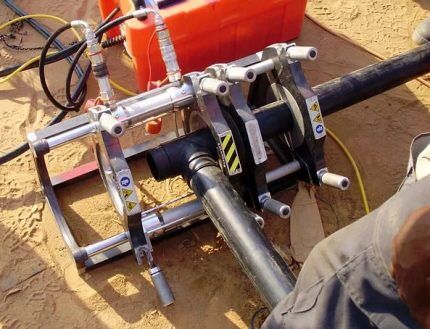
Složitější zařízení, které se používá k přesnému vystředění svařovaných dílů s dalším procesem ohřevu a pájení. Používá se s technologií přímého svařování
Kromě páječek bude velitel potřebovat také:
- nůžky – řezačka trubek na polypropylenové trubky;
- stavba rulety;
- zámečnické náměstí;
- holicí strojek na trubky s výztuhou;
- značka nebo tužka;
- povrchový odmašťovač.
Protože se práce provádí na vysokoteplotním zařízení, používejte silné pracovní rukavice.
Postup svařování polypropylenu
Důležité upozornění! Svařování polymerních materiálů by mělo být prováděno v podmínkách dobrého větrání místnosti. Při zahřívání a tavení polymerů se uvolňují toxické látky, které mají v určité koncentraci vážný dopad na lidské zdraví.
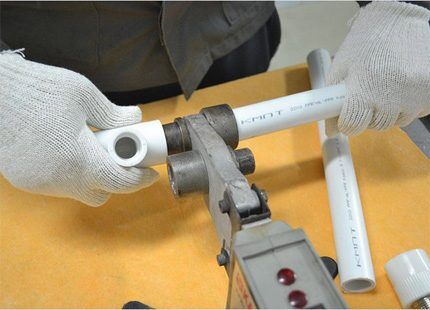
Postup svařování polypropylenu je jednoduchý, ale vyžaduje přesnost a přesnost práce. Je třeba se také vyvarovat běžných chyb, jako je nedostatečné nebo nadměrné vytápění.
Nejprve se musíte připravit na práci:
- Nainstalujte polotovary požadovaného průměru na plato ohřívače.
- Nastavte regulátor teploty pájení na 260ºС.
- Připravte lícované díly – označte, zkoste, odmastěte.
- Zapněte pájecí stanici.
- Počkejte na nastavení provozní teploty – rozsvítí se zelená kontrolka.
Protikusy (trubka – spojka) by měly být současně umístěny na polotovary pájecí stanice. V tomto případě je polypropylenová trubka namontována ve vnitřní oblasti jednoho polotovaru a spojka (nebo objímka tvarovky) na vnějším povrchu druhého polotovaru.
Obvykle se konce trubky zasunou podél okraje dříve označené linie a spojka se zatlačí až na doraz. Při držení polypropylenových dílů na vyhřívaných polotovarech je třeba pamatovat na důležitou nuanci technologie – dobu expozice.
Trubky před pájením stříháme nůžkami na polymerové výrobky. Řez musí být přísně kolmý k ose potrubí
Vyzkoušíme tvarovku nebo spojku na odříznutý obrobek. Podél jejich okraje označíme hloubku pájení – kus trubky, který bude připojen ke svařované části
Díly určené ke svařování se současně instalují na kovové polotovary žehličky a zároveň se po uplynutí standardní doby ohřevu odstraní
Rychle a s jistotou spojujeme vyhřívané části, čímž zabraňujeme ztrátě plasticity zahřátého materiálu. Při spojování dodržujeme zarovnání, díly vůči sobě neotáčíme
Za předpokladu nedostatečného časového zpoždění existuje riziko získání nízkého stupně difúze materiálu, což ovlivní kvalitu křižovatky. Pokud jsou díly přeexponované, pak existuje vysoké riziko deformace struktury výrobku. To je plné zhoršení kvality pájení.
Doporučuje se použít tabulku, která udává optimální časovou hodnotu pro potrubí s různými technickými parametry.
Časový rozvrh pájení pro polypropylenové trubky
| Jmenovitý průměr trubky, mm | Doba ohřevu pro optimální difúzi, sec | Čas na pájení dílů, sec | Doba chlazení dílů, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po optimálním přidržení dílů na polotovarech jsou tyto vyjmuty a rychle spojeny s nahřátými díly. Dokovací postup musí být proveden jasně, rychle (podle času v tabulce), při dodržení zarovnání pájených dílů.
Je povoleno provádět drobné úpravy podél os (během 1-2 sekund), ale je nepřijatelné otáčet díly, jeden vůči druhému.
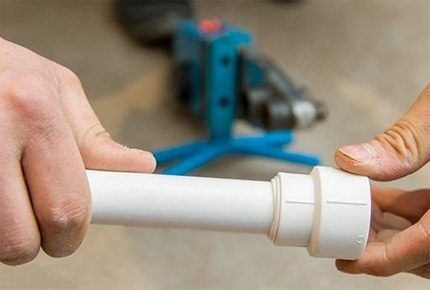
Vypadá to jako pájená konstrukce – fragment potrubí z polypropylenu. O vysoké kvalitě pájení svědčí charakteristický šev v místě vstupu trubky do tvarovky.
Uvedený čas pájení pro jakékoli polypropylenové trubky lze upravit v závislosti na podmínkách práce a materiálových indikátorech.
Pokud se například instalace provádí při teplotách okolí pod nulou, přirozeně se tyto normy zvyšují na 50 % jmenovité hodnoty. Pro každý jednotlivý nestandardní stav je doba ohřevu zvolena metodou zkušebního pájení.
Spojení trubek pájením s výztuží
Zvažte, jak správně pájet vyztužené polypropylenové trubky. Zde je povinné odstranit ochranný materiál. Přítomnost zesílené vrstvy (hliníkové fólie) ve struktuře potrubí vyžaduje dodatečné zahřívání. Ale o to nejde.
Obvykle mají takové výrobky zvětšený průměr a nehodí se na standardní trysky páječky. Před procesem pájení je třeba je vyčistit. Výjimkou jsou trubky vyztužené skelným vláknem. Standardně pájí.
Vzhledem k rozmanitosti technologií pro vyztužení polypropylenových trubek se před pájením používají různé způsoby zpracování. Ke svlékání se tradičně používá švadlena.
Před pájením vyztužených polypropylenových trubek a tvarovek se používá vrátný, který je připraví k připojení.
Aby bylo možné provést spojení, jsou z obrobku trubky odstraněny horní dvě vrstvy – polymer a hliník
Vnitřní průměr tvarovky je navržen tak, aby ji bylo možné připojit k zesílené trubce až po odstranění dvou vnějších vrstev trubky
Nevyztužené polypropylenové trubky není nutné zpracovávat s vrátným. Ale v obou případech je třeba svařovací zónu odmastit například lihovou utěrkou
Toto jméno má speciální zařízení ve formě kovového pouzdra s noži. Porter se nasadí na koncovou část trubky určené k pájení a rotačními pohyby kolem osy trubky se seškrábne zesílená vrstva na čistý plast.
Pokud je vyztužená vrstva umístěna ve střední části stěny plastové trubky, je rozumnější použít jiný nástroj pro zpracování – ořezávačku plastových trubek.
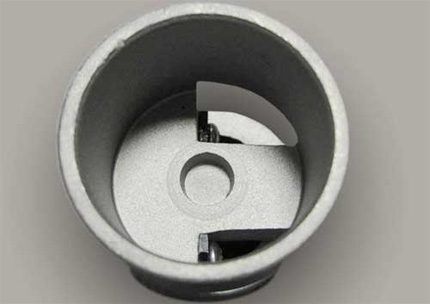
Dalším zařízením je trimr, který je nezbytný pro svařování armovaných trubek. Obklad se zpravidla používá na trubky, jejichž stěnová konstrukce obsahuje ve středové oblasti zesílenou vrstvu.
Svítidlo se od vrátného příliš neliší, s výjimkou umístění a provedení řezných prvků. Po opracování trimrem se koncová část trubky vyrovná podél konce a navíc se po celém obvodu vyřízne část vyztužené vrstvy do hloubky 2 mm. Tato úprava umožňuje pájení bez závad.
Vliv chyb na kvalitu svařování
Pomalé, pečlivě promyšlené akce jsou zárukou proti chybám, které mohou anulovat veškerou práci. Je třeba vzít v úvahu všechny detaily technologie pájení a neodchýlit se od nich ani o krok.
Časté chyby, v jejichž důsledku se objevují vadné uzly instalované propylenové vodovodní sítě:
- Povrch potrubí nebyl očištěn od mastnoty.
- Úhel řezu protilehlých dílů se liší od 90°.
- Volné uložení konce trubky uvnitř tvarovky.
- Nedostatečné nebo nadměrné zahřívání pájených dílů.
- Neúplné odstranění vyztužené vrstvy z potrubí.
- Korekce polohy dílů po ztuhnutí polymeru.
Někdy na vysoce kvalitních materiálech nadměrné zahřívání nedává viditelné vnější vady. Vnitřní deformace je však zaznamenána, když roztavený polypropylen uzavírá vnitřní průchod trubky. V budoucnu takový uzel ztrácí svou účinnost – rychle se ucpe a blokuje průtok vody.
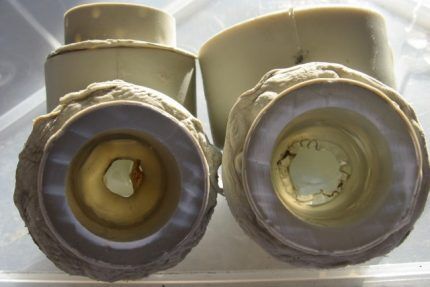
Příklad závady při pájení způsobené chybným jednáním. Mistr přehřál plastovou trubku, která se naopak zevnitř deformovala
Pokud se úhel řezu koncových dílů liší od 90º, v okamžiku spojování dílů leží konce trubek ve zkosené rovině. Vzniká nesouosost dílů, která se projeví, když již bylo namontováno několik metrů dlouhé vedení.
Často z tohoto důvodu musíte celou sestavu znovu předělat. Zejména při pokládání potrubí ve stroboskopech.
Špatné odmaštění kloubových ploch přispívá k tvorbě “odmítacích ostrůvků”. V takových bodech k polyfúznímu svařování nedochází vůbec nebo k němu dochází částečně.
Po nějakou dobu potrubí s podobnou vadou funguje, ale každou chvíli se může vytvořit nával. Časté jsou také chyby spojené s volným uložením trubky uvnitř tvarovky.
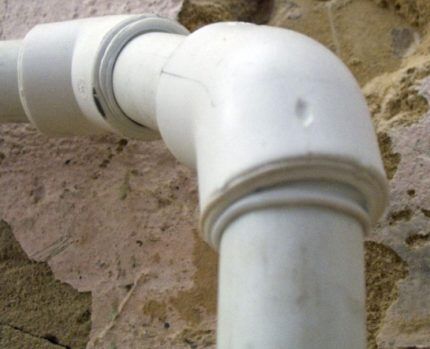
Častou chybou při pájení polypropylenových trubek je uvolněný vstup konce trubky do hrdla. Trubka musí zasahovat k okraji ráfku nebo značkovací čáry
Podobný výsledek vykazují spoje provedené s neúplným vyčištěním výztužné vrstvy. Na vysokotlaká vedení se zpravidla umísťuje potrubí s výztuží. Zbytková hliníková fólie vytváří v oblasti pájení bezkontaktní zónu. Zde často dochází k únikům.
Největší chybou je pokus o opravu pájených prvků s rolováním kolem osy vůči sobě navzájem. Takové akce výrazně snižují účinek polyfúzního svařování.
V některých bodech se však vytvoří bodec a získá se takzvaná “přichycení”. S malou silou k přerušení “připínáček” drží spojení. Stačí však spoj pouze přitlačit, pájení se okamžitě rozpadne.
Další informace o svařování polypropylenových trubek jsou uvedeny v tomto článku.
Závěry a užitečné video k tématu
Profesionálové se mají vždy co učit. Jak pracovat s polypropylenem můžete vidět v následujícím videu:
Montáž potrubí vyrobených z polymerů pomocí jejich „horkého“ pájení je pohodlná a oblíbená technika. Úspěšně se používá v podmínkách instalace komunikací, včetně na úrovni domácnosti.
Tuto metodu svařování mohou používat i lidé bez zkušeností. Hlavní věcí je správně pochopit technologii a zajistit její přesné provedení. A technologické vybavení lze koupit nebo pronajmout.
Máte zkušenosti s pájením polypropylenových trubek? Podělte se prosím o informace s našimi čtenáři. Ve formuláři níže můžete zanechat komentáře a klást otázky k tématu.